Artykuł sponsorowany
Dlaczego jednorodność po normalizacji decyduje o powtarzalności serii w produkcji elementów maszyn
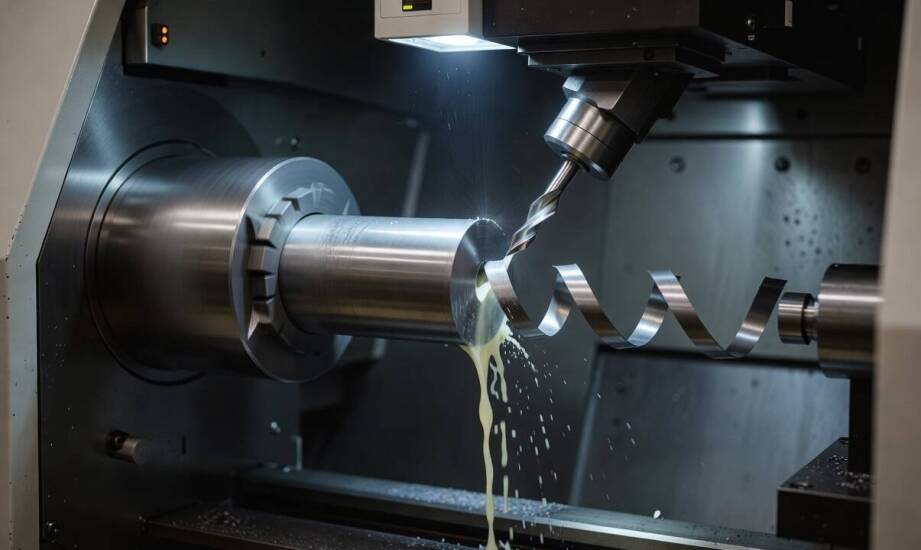
Dwie partie prętów wykonanych z węglowej stali konstrukcyjnej mogą wyglądać identycznie na magazynie. Dokumentacja hutnicza potwierdza tę samą średnicę oraz zgodny skład chemiczny. Sytuacja ulega jednak zmianie w momencie uruchomienia maszyny obróbczej. Podczas toczenia pierwszej partii narzędzie pracuje stabilnie, wymiary detalu mieszczą się w wyznaczonej tolerancji, a zużycie płytek skrawających jest przewidywalne. Wprowadzenie drugiej partii na tokarkę nagle wywołuje niespodziewane drgania oraz wyraźne różnice w chropowatości gotowej powierzchni. Następuje szybsze stępienie ostrza, co zmusza operatora do przedwczesnego zatrzymania wrzeciona. Taka rozbieżność w zachowaniu materiału wynika z jego ukrytej mikrostruktury. Wewnętrzna budowa kryształów nie jest widoczna gołym okiem, ale wprost determinuje stabilność procesu obróbki. Zrozumienie zmian zachodzących podczas ulepszania stopu pozwala skuteczniej dobierać półwyroby na etapie tworzenia planu technologicznego.
Jak normalizacja porządkuje mikrostrukturę materiału
Proces obróbki cieplnej zwany normalizacją polega na podgrzaniu stali do temperatury austenityzowania, odpowiednim wygrzaniu i powolnym chłodzeniu w spokojnym powietrzu. Działanie to prowadzi do wykształcenia się drobnoziarnistej struktury ferrytyczno-perlitycznej. Ziarna układają się równomiernie na całym przekroju, co eliminuje naprężenia wewnętrzne powstałe podczas wcześniejszych operacji hutniczych. Spokojne stygnięcie materiału hamuje powstawanie twardych, kruchych stref. W odróżnieniu od stanu surowego po walcowaniu na gorąco, w którym kryształy bywają duże i nieregularnie rozmieszczone, proces ten wyraźnie ujednolica budowę wewnętrzną.
Popularna stal węglowa C45N zyskuje w ten sposób przewidywalne właściwości mechaniczne na całej długości. Precyzyjne wytyczne materiałowe wskazują, że ostateczne wartości granicy plastyczności oraz wytrzymałości na rozciąganie zależą bezpośrednio od grubości zamawianego pręta. Osiągane parametry maleją stopniowo wraz ze wzrostem przekroju poprzecznego elementu. Spadki te pozostają jednak ściśle skatalogowane w normach branżowych, co ułatwia pracę inżynierom. Ujednolicona struktura zamyka problem przypadkowych miejscowych stref o podwyższonej twardości.
Znaczenie jednorodnego przekroju przy obróbce skrawaniem
Trudności ze zróżnicowaną opornością materiału ujawniają się najsilniej w przypadku grubych elementów. W prętach o średnicy mocno przekraczającej sto milimetrów naturalne różnice między miękkim rdzeniem a twardszą powierzchnią bywają odczuwalne dla maszyn numerycznych. Znormalizowanie struktury stabilizuje zachowanie obrabianego detalu i ułatwia dobór optymalnych prędkości skrawania. Ma to decydujące znaczenie przy ustawianiu wielotysięcznych serii produkcyjnych. Właściwa podatność na skrawanie przekłada się na formowanie krótkiego, łamliwego wióra, który sprawnie opuszcza przestrzeń roboczą tokarki.
Odpowiednie przygotowanie półwyrobów stalowych gwarantuje zminimalizowanie wahań oporu występującego podczas frezowania i wiercenia. Siły działające na wrzeciono obrabiarki pozostają równe przez większość czasu cyklu. Ryzyko wystąpienia punktowych odkształceń termicznych obrabianej części stanowczo spada, ponieważ ciepło rozkłada się równomiernie. Narzędzia skrawające pracują w stałych warunkach, co bezpośrednio wydłuża czas eksploatacji pojedynczej płytki wieloostrzowej. Technolog programujący proces ustala wtedy szybsze parametry przejścia narzędzia. Prowadzi to do eliminacji przestojów związanych z korektami wymiarów oraz do ograniczenia liczby braków jakościowych.
Powtarzalność dostaw a stabilność procesów przemysłowych
Wytwarzanie seryjne komponentów mechanicznych opiera się na matematycznej bezbłędności. Nakłady poniesione na zakup ulepszonych strukturalnie materiałów zwracają się poprzez stabilną, pozbawioną zakłóceń pracę automatów tokarskich. Świadome podejście do doboru stali ułatwia planowanie gospodarki narzędziowej oraz gwarantuje utrzymanie stałej chropowatości powierzchni detali. Zespół inżynierów precyzyjnie przelicza stopień zużycia sprzętu i redukuje niebezpieczeństwo awarii całej linii produkcyjnej.
Zapewnienie ciągłości pracy zakładu wymaga stałej współpracy ze sprawdzonym dystrybutorem materiałów hutniczych. Hurtownia MTM Stal dostarcza producentom z branży budowlanej, maszynowej i energetycznej wyroby dopasowane do projektowych specyfikacji technicznych. Z myślą o wymagających procesach wytwórczych firma oferuje między innymi pręty kute normalizowane oraz łuszczone w gatunkach takich jak 42CrMo4+QT czy 34CrNiMo6+QT. Dokładne wymiary oraz stan dostawy surowca są każdorazowo konfrontowane z realnymi potrzebami parku maszynowego klienta. Umożliwia to zachowanie pełnej wydajności produkcji przy jednoczesnym spełnieniu wyśrubowanych norm technicznych.
Kategorie artykułów
Polecane artykuły
Jak zabezpieczyć historyczne obiekty przed upływem czasu?
Dlaczego efekt stylizacji rzęs trzyma różnie długo i jak wygląda sama wizyta

Jak zakład pogrzebowy w Szczecinie dba o godność zmarłego podczas ceremonii?
