Artykuł sponsorowany
Jak zaprojektować tolerancje i kierunek walcowania, żeby detal po zgięciu pasował w montażu
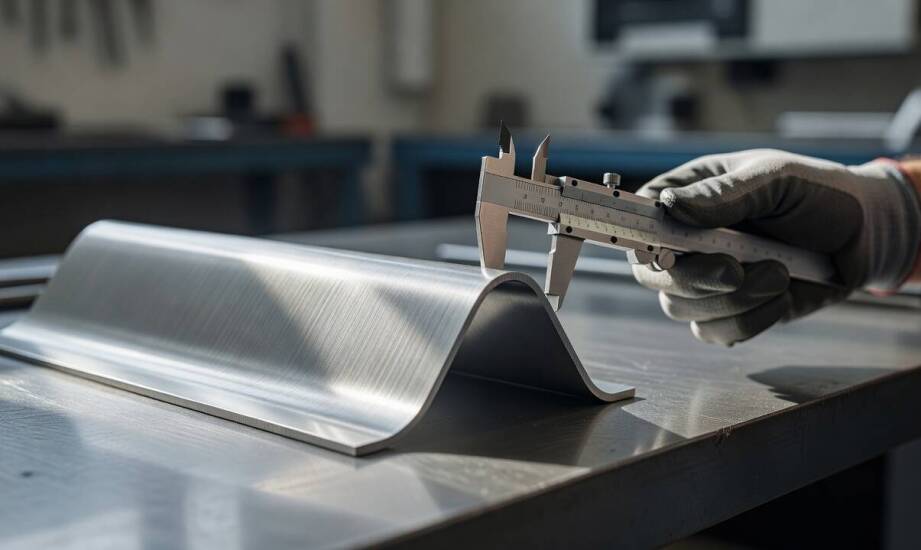
Detal schodzi z prasy krawędziowej zgodnie z dokumentacją techniczną, z zachowanymi wszystkimi wymiarami i kątami. Problem pojawia się dopiero na etapie montażu finalnego, gdy poszczególne elementy nie pasują do siebie, a otwory montażowe przesuwają się o kilka milimetrów. Taki scenariusz często wstrzymuje produkcję seryjną komponentów dla branży motoryzacyjnej czy wentylacyjnej. Główną przyczyną rozbieżności jest zazwyczaj projekt, który ignoruje rzeczywiste zachowanie materiału podczas odkształcenia plastycznego. Zrozumienie anizotropii oraz rozkładu naprężeń pozwala uniknąć kosztownych poprawek na hali produkcyjnej i zapewnia bezproblemowe pasowanie części.
Przeczytaj również: Organizacja pochówków w Sopocie: jak wybrać odpowiedni dom pogrzebowy?
Jak kierunek walcowania wpływa na zachowanie materiału?
Blachy metalowe wykazują anizotropię właściwości mechanicznych, która wynika z samego procesu hutniczego. Struktura włóknista powstająca podczas walcowania bloku metalu determinuje późniejsze zachowanie arkusza pod naciskiem stempla. Granica plastyczności osiąga wyższe wartości w kierunku poprzecznym do układu włókien, co bezpośrednio przekłada się na opór stawiany przez materiał. Zjawisko to występuje z różnym nasileniem w zależności od gatunku stopu, ale odgrywa kluczową rolę przy obróbce materiałów twardych i podatnych na pękanie.
Przeczytaj również: Jak działa kasacja w sprawach karnych?
Dla stali nierdzewnej typu AISI 430 oraz popularnych stopów aluminium anizotropia jest szczególnie wyraźna. Technologia obróbki przewiduje ustawienie kierunku walcowania prostopadle do linii gięcia, aby zminimalizować ryzyko pęknięć na zewnętrznej krawędzi profilu. Odkształcanie materiału równolegle do włókien zwiększa podatność na wady powierzchniowe i powoduje niestabilną sprężystość wzdłuż całej osi detalu. Projektant określa optymalną orientację włókien już na etapie przygotowania rozwinięcia modelu 3D, dopasowując układ elementów do formatu arkusza. Takie podejście gwarantuje zachowanie identycznych parametrów mechanicznych dla wszystkich sztuk w danej serii.
Przeczytaj również: Przechowywanie ciał w chłodni: dlaczego jest to ważne?
Sprężynowanie i kumulacja tolerancji wymiarowych
Sprężynowanie oznacza w praktyce różnicę między wymuszonym kątem narzędzia a kątem końcowym po ustąpieniu nacisku maszyny. Zjawisko to wynika z naturalnej tendencji powrotu sprężystego metali po usunięciu obciążenia zewnętrznego. Wartość odgięcia rośnie proporcjonalnie do stosunku wewnętrznego promienia do grubości blachy i zależy od granicy plastyczności danego materiału. W przypadku typowej stali niskowęglowej wartość sprężynowania wynosi najczęściej od 0,5 do 1 stopnia. Mniejsze promienie sprawiają, że odkształcenie plastyczne całkowicie dominuje w strukturze, co znacznie stabilizuje powtarzalność docelowego kąta wygięcia.
Wielokrotne odkształcanie jednego komponentu wymaga rygorystycznej kontroli łańcucha tolerancji. Kumulacja drobnych błędów, wynoszących zaledwie pół stopnia na każdym zagięciu, przesuwa skrajne otwory montażowe w wielokrotnie łamanych profilach o ponad milimetr. Element traci w ten sposób zdolność do prawidłowego połączenia z sąsiadującym podzespołem ramy. Inżynierowie ustalają tolerancje wymiarowe z uwzględnieniem tych odchyłek, dopuszczając szersze zakresy dla wymiarów pośrednich i usztywniając tolerancje na bazach głównych. Przed uruchomieniem docelowej serii technologowie wykonują testy na próbkach materiałowych, wprowadzając odpowiednie mikro-korekty kątów do programów sterujących maszyną.
Prawidłowo przygotowana dokumentacja konstrukcyjna nie eliminuje powrotu sprężystego, ale pozwala go dokładnie opisać i skompensować w procesie technologicznym. Uwzględnienie właściwości mechanicznych arkusza na wczesnym etapie projektowania ułatwia sprawny montaż całych zespołów. Specjaliści, których zatrudnia firma Amstal, weryfikują te założenia przed każdym nowym wdrożeniem produkcyjnym. Powtarzalne gięcie blachy na maszynach krawędziowych sterowanych numerycznie opiera się na precyzyjnych korektach uwzględniających zachowanie konkretnego stopu. Połączenie wiedzy materiałoznawczej z zaawansowanym zapleczem produkcyjnym gwarantuje utrzymanie ścisłych norm wymiarowych komponentów.
Kategorie artykułów
Polecane artykuły

Jak zakład pogrzebowy w Szczecinie dba o godność zmarłego podczas ceremonii?

Proces renowacji płaskich dachów: kluczowe etapy i najnowsze technologie

Co zwykle obejmują prace przy modernizacji balkonu, stolarki i ocieplenia budynku
